
¿Cómo solucionar el problema de la precisión de mecanizado anormal del cigüeñal rectangular?CROSSHAIRSTOOLS
¿Cómo solucionar el problema de la precisión de mecanizado anormal del cigüeñal rectangular?CROSSHAIRSTOOLS
Para solucionar la precisión de mecanizado anormal del cigüeñal (como tolerancia de tamaño, redondez/cilindricidad deficiente, rugosidad superficial deficiente, etc.), es necesario investigar la causa raíz y tomar medidas de ajuste. Los métodos específicos son los siguientes:
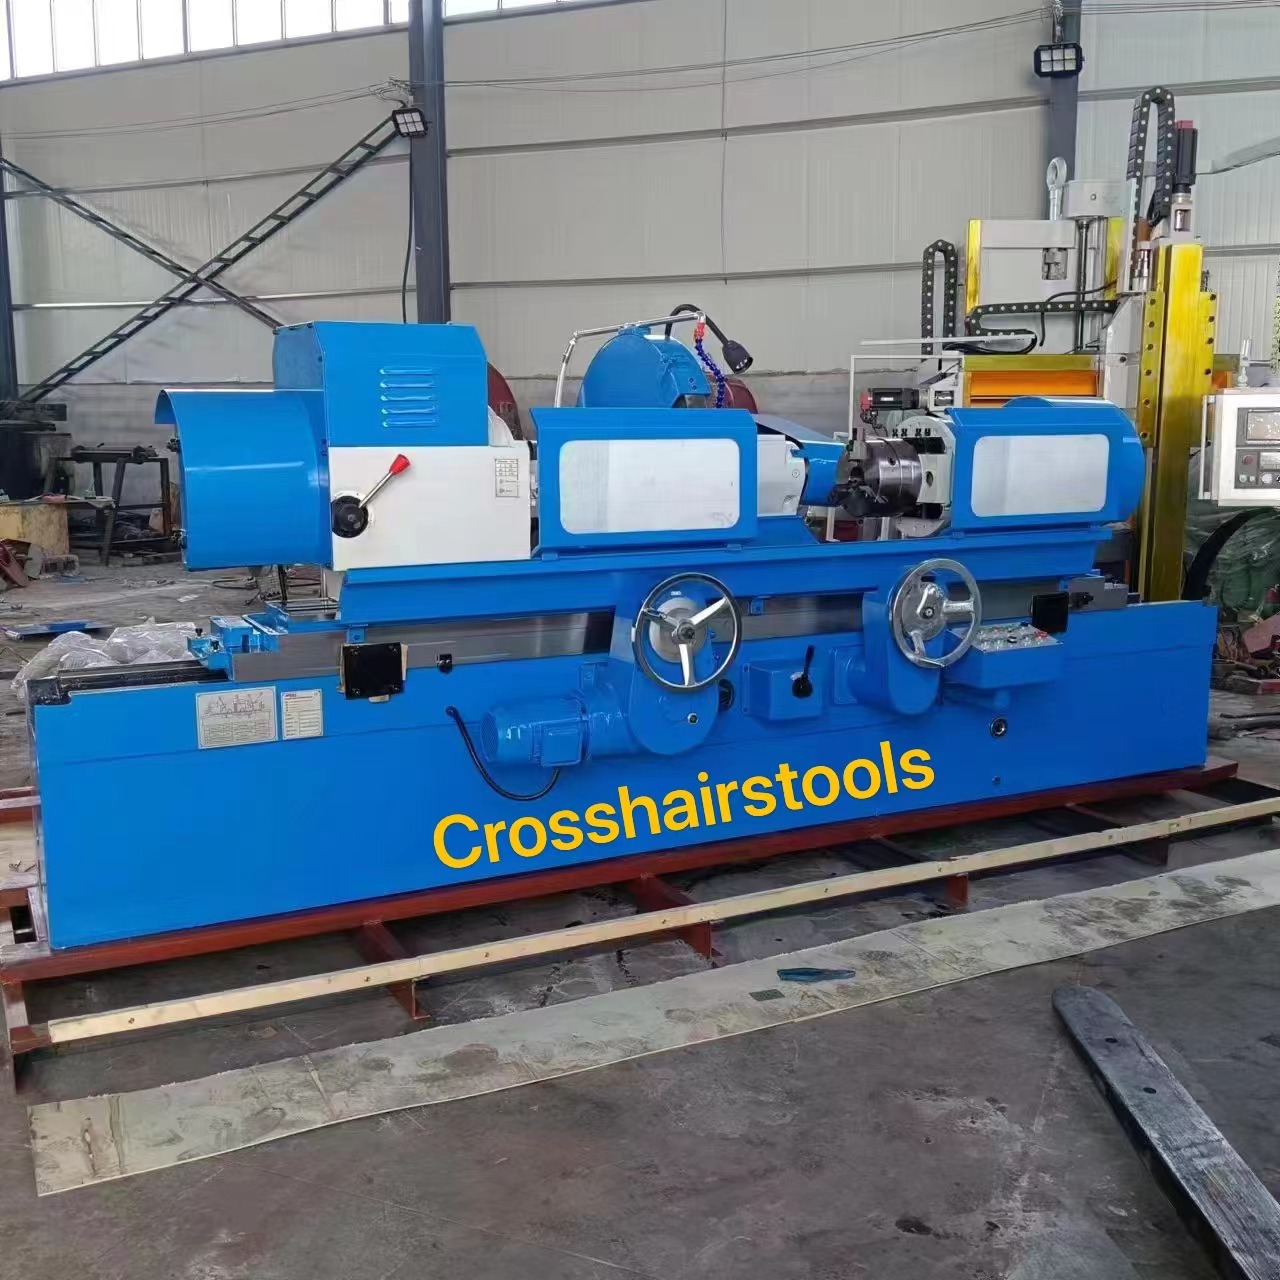 1. Solucionar la tolerancia de tamaño del muñón
- Causas principales: desgaste desigual de la muela, precisión de avance insuficiente y sujeción floja.
- Soluciones:
1. Calibrar la muela y el sistema de avance
- Rectificar regularmente la muela (con un rectificador de diamante) para asegurar que su superficie sea plana y evitar cortes desiguales debido al desgaste local.
- Comprobar la holgura entre el tornillo de avance y el riel guía. Si la holgura es demasiado grande (por ejemplo, superior a 0,02 mm), ajustar la tuerca o sustituir la tira del riel guía para eliminarla y garantizar un avance preciso.
2. Reforzar la sujeción de la pieza
- Limpie el orificio central (utilice herramientas especiales para eliminar las limaduras de hierro y las manchas de aceite) y, si es necesario, vuelva a rectificarlo para asegurar un posicionamiento central fiable.
- Ajuste la fuerza de apriete superior (una tensión demasiado floja provocará deslizamiento, una tensión demasiado fuerte provocará deformación de la pieza) y añada un soporte auxiliar para el portaherramientas en cigüeñales delgados.
2. Solucione el problema de redondez/cilindricidad excesiva del muñón
- Causas principales: descentramiento del husillo, desequilibrio de la muela, error de rectitud del riel guía.
- Soluciones:
1. Repare el equilibrio del husillo y la muela
- Compruebe la holgura del rodamiento del husillo. Si el desgaste supera el estándar (por ejemplo, descentramiento radial > 0,01 mm), sustituya el rodamiento de alta precisión y vuelva a montarlo para garantizar una rotación suave del husillo.
Equilibre dinámicamente la muela abrasiva (utilizando una balanza o una equilibradora en línea). Especialmente para muelas abrasivas con un diámetro > 300 mm, el desequilibrio debe controlarse con una precisión de 5 g·cm.
2. Corrija la precisión del riel guía
Utilice un nivel y un comparador de cuadrante para comprobar la rectitud del riel guía. Si el error supera los 0,01 mm/1000 mm, repare el riel guía raspándolo o lijándolo para asegurar que la dirección de avance sea paralela al eje del husillo.
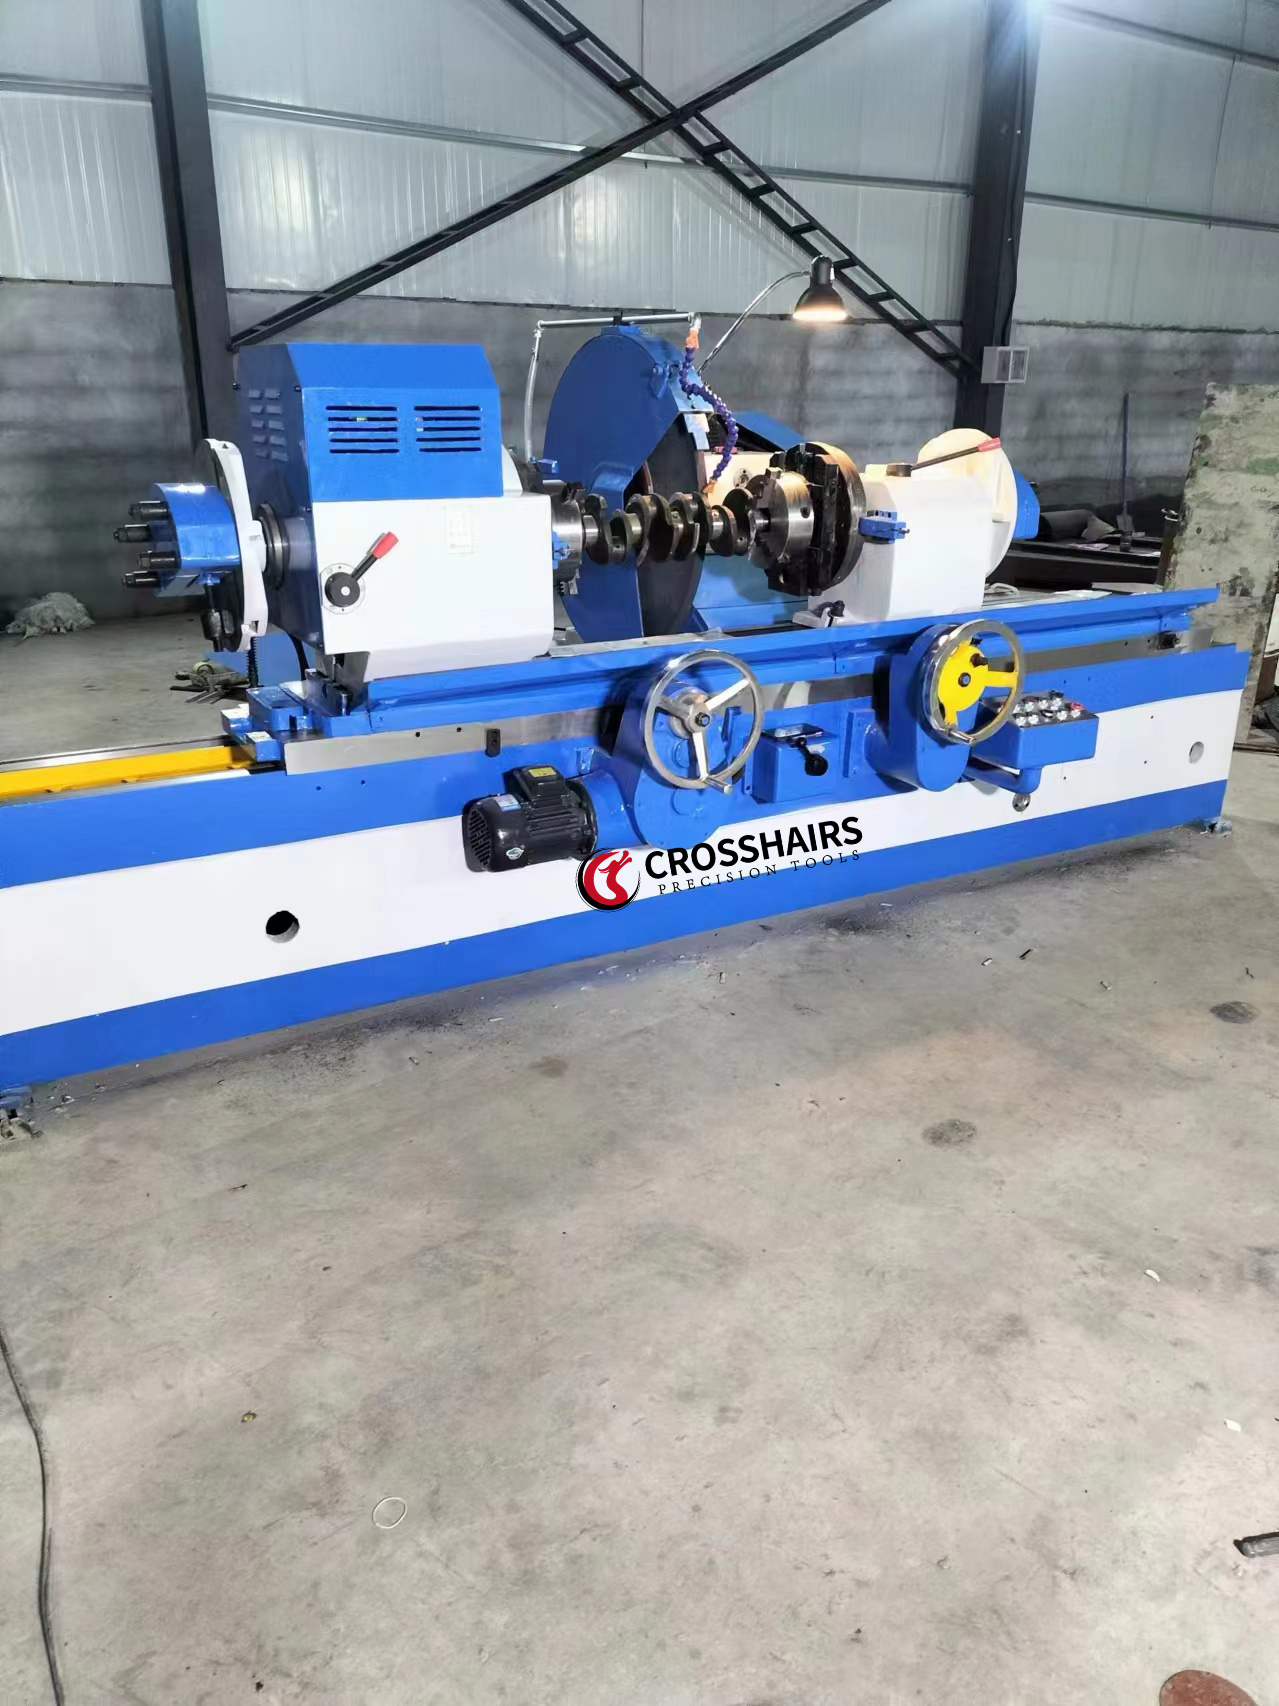 3. Solucione el problema de rugosidad superficial no cualificada (rayones, quemaduras, ondulaciones).
- Causas principales: grano/afilado inadecuado de la muela abrasiva, refrigeración insuficiente y ajuste de velocidad inadecuado.
Soluciones:
1. Optimice los parámetros y el afilado de la muela abrasiva
- Sustituya la muela abrasiva por el grano correspondiente según los requisitos de precisión (se requiere grano 100# o superior para el afilado fino) para evitar rayones causados por muelas abrasivas de grano grueso utilizadas para el afilado fino. - Ajuste la velocidad y el avance del rectificado (el avance se controla a 0,01-0,02 mm/vez durante el rectificado fino) para formar un filo uniforme en la superficie de la muela.
2. Mejore la refrigeración y la adaptación de la velocidad
- Compruebe el sistema de refrigeración para garantizar que la boquilla de refrigerante esté alineada con el área de rectificado (a 5-10 mm de la pieza), que el caudal sea suficiente (≥20 L/min) y que, si es necesario, se sustituya la bomba de refrigeración o se limpie la tubería obstruida.
- Ajuste la relación entre la velocidad de la muela y la de la pieza: la velocidad lineal de la muela puede aumentarse a 35-40 m/s (combinada con la velocidad nominal de la muela) durante el rectificado fino, y la velocidad de la pieza se controla a 50-100 r/min para reducir el calor por fricción y evitar quemaduras.
3. Elimine las interferencias por vibración
- Compruebe si la protección de la muela, la base del motor u otros componentes están sueltos y apriete todos los pernos de conexión. Si se produce resonancia, se pueden instalar almohadillas antivibratorias en la base de la bancada.
IV. Medidas preventivas (garantía de precisión a largo plazo)
1. Realice un mantenimiento regular del equipo: limpie los rieles guía y los orificios centrales a diario, lubrique el husillo y los rodamientos semanalmente, y calibre el descentrado del husillo y la precisión del riel guía mensualmente.
2. Estandarice el proceso operativo: De acuerdo con el material del cigüeñal y los requisitos de precisión, confirme con antelación parámetros como el modelo de la muela, la velocidad, la velocidad de avance, etc., para evitar ajustes a ciegas.
3. Refuerce la detección del proceso: Utilice un comparador de carátula para supervisar el tamaño de la pieza en tiempo real durante el rectificado, compruebe la redondez y la rugosidad después de rectificar cada muñón, detecte anomalías y arréglelas a tiempo.
Con los pasos anteriores, se puede solucionar sistemáticamente el problema de la precisión de mecanizado anormal. El principio fundamental es: garantizar la precisión de la referencia del equipo (husillo, riel guía) → optimizar la muela y la sujeción → ajustar los parámetros del proceso a un nivel razonable.
¿Cómo solucionar el problema de la precisión de mecanizado anormal del cigüeñal rectangular?CROSSHAIRSTOOLS
Escanea para compartir en WeChat
